
 Language


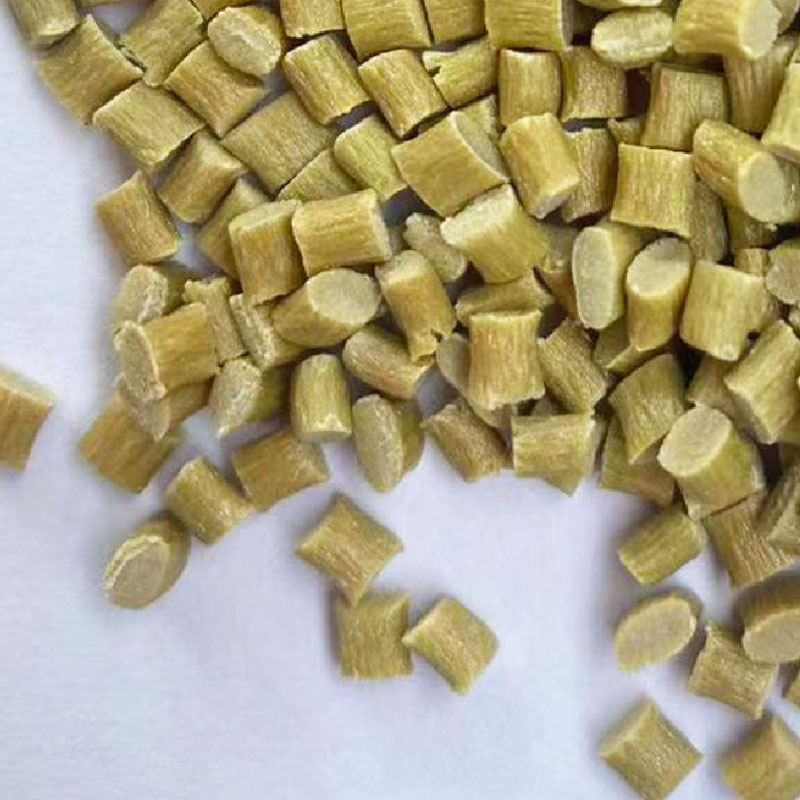
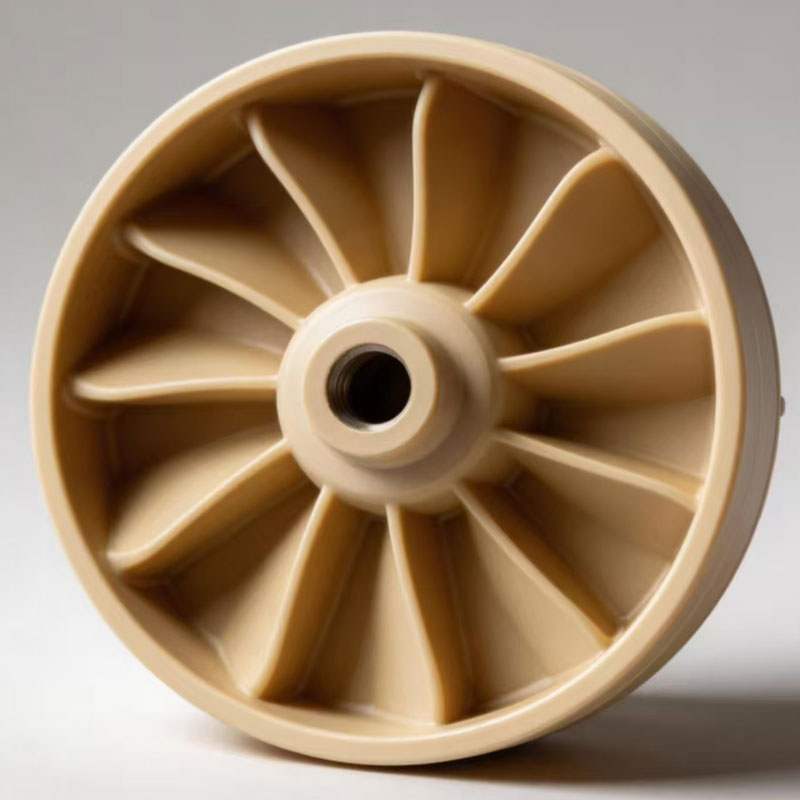
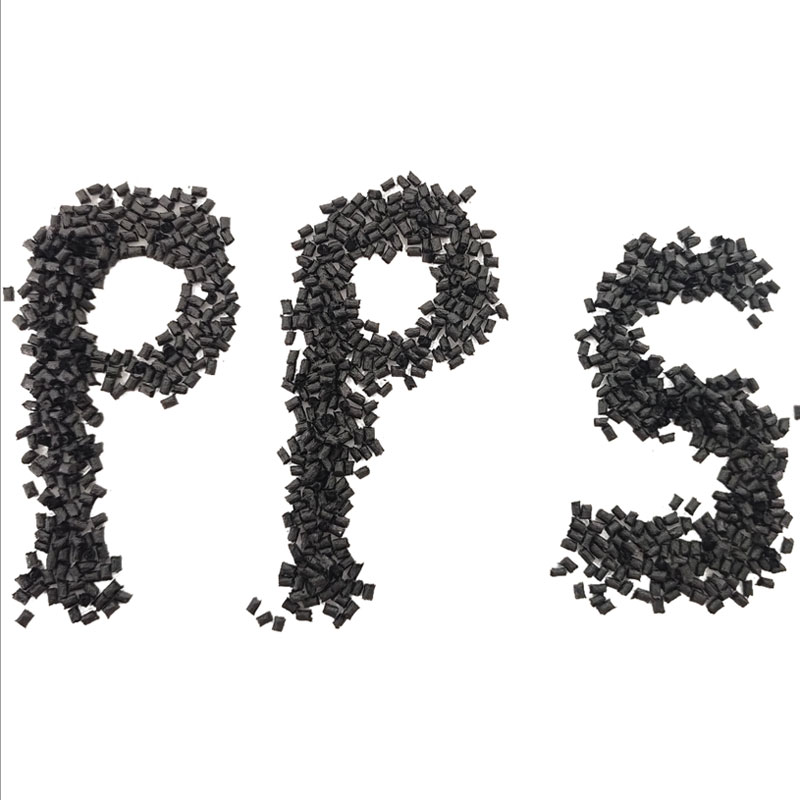
| Produto Descrição | ||||
| Identificação de Resina | Alta rigidez, alto fluxo, retardador de chama e resistente ao desgaste | |||
| · Cor | cor original ou preto | |||
| Principais aplicações | Componentes elétricos, componentes de locomotivas, componentes automotivos | |||
| Método de processamento | Moldagem por injeção | |||
| Típico Propriedades | Testee Método | Testee Condição | Valor | Unidade |
| Físico Propriedades | ||||
| Densidade | DIN EN ISO 1183 | 23℃ | 1.76 | g/cm³ |
| Coeficiente de atrito | ASTM G99 | 23℃ | 0.25 | |
| Encolhimento | DIN EN ISO 2896 | 23°C 24H | 0.05 | % |
| Encolhimento | GB 15585 | 0,2-0,4 | % | |
| Mecânico Propriedades | ||||
| Resistência à tração | DIN EN ISO 527 | 50 mm/min | 170 | MPa |
| Alongamento na ruptura | 1.2 | % | ||
| Resistência à Flexão | DIN EN ISO 178 | 2mm/min | 240 | MPa |
| Módulo Flexural | 14000 | MPa | ||
| Módulo de tração | DIN EN ISO 527 | 5 mm/min | 17500 | MPa |
| Resistência ao impacto com entalhe Izod | DIN EN ISO 180 | 4mm,23℃ | 8 | KJ/m² |
| Térmico Desempenho | ||||
| Temperatura de deformação térmica | DIN EN ISO 75 | 1,8 MPa não recozido | 260 | ℃ |
| Temperatura de deformação térmica | DIN EN ISO 75 | 0,45 MPa, não recozido | 285 | ℃ |
| Vika suaviza | DIN EN ISO 306 | 120℃/hora 50N | 287 | ℃ |
| Outros | ||||
| Propriedades retardadoras de chama | UL94 | 0,75 mm | V0 | |
| Propriedades retardadoras de chama | UL94 | 1,5mm | V0 | |
| Propriedades retardadoras de chama | UL94 | 3mm | V0 | |
| Típico Injeção Moldagem Processoo | |
| Plástico Secagem | |
| Tempo de secagem | 4 a 6 horas |
| Temperatura de secagem | 120~150°C |
| Equipamento de secagem | Secador de ar quente |
| Tipo de secagem | Secagem contínua (no processo de produção) |
| Injeção Moldagem Processoo | |
| Seção do bocal | 310~320℃ |
| Plásticos Section | 290~310℃ |
| Seção de transporte | 280~290°C |
| Temperatura máxima de injeção | 340°C |
| Injeção Pressure | 60~120MPa |
| Injeção Speed | 30~75mm/s |
| Plásticoization Pressure Velocity | Pressão: 65-100MPa, velocidade: 60-85 mm/s |
| Plásticoization Back Pressure | 10~40MPa |
| Temperatura recomendada do molde | 130~150℃ |
As suas principais vantagens advêm do efeito sinérgico dos seus componentes:
Resina base PPS: Fornece retardamento de chama inerente (classificação UL94 V-0), excelente resistência ao calor (temperatura de deflexão térmica normalmente acima de 250°C) e excelente resistência química.
1. Principais aplicações
Devido às propriedades acima, o PPS GF30 PTFE é usado principalmente em aplicações com requisitos rigorosos de resistência ao desgaste e ao calor:
Componentes Mecânicos/Industriais:Esta é sua principal área de aplicação. É comumente usado para fabricar rolamentos, elementos deslizantes, engrenagens, cames, corpos de bombas, anéis de vedação, válvulas, buchas e outros componentes que devem operar de forma confiável por longos períodos sob condições isentas de óleo ou com pouca lubrificação.
Indústria Automotiva: Usado para componentes de sistemas de combustível automotivos, sensores, impulsores e carcaças para bombas de água e bombas de óleo, bem como peças resistentes ao desgaste ao redor do motor.
Elétrica e Eletrônica: Adequado para componentes de precisão que exigem resistência a altas temperaturas, retardamento de chama e estabilidade dimensional, como conectores, bobinas de bobina e peças de disjuntores.
Equipamentos de escritório/consumo: Engrenagens e rolamentos internos em impressoras, bem como peças resistentes ao desgaste em copiadoras e aparelhos de fax, garantindo uma operação silenciosa e estável a longo prazo.
Aplicações Especiais e Médicas: Devido às suas propriedades autolubrificantes e esterilização, também é utilizado em componentes para dispositivos médicos, como endoscópios, bem como em peças resistentes ao desgaste em certas armas de fogo e instrumentos ópticos.
2. Considerações de Processamento
Este material é normalmente processado por moldagem por injeção. Os seguintes pontos devem ser observados:
Secagem Completa: A secagem é necessária antes do processamento, normalmente a 120–140°C por 3–4 horas, para remover a umidade e evitar defeitos do produto.
Alta temperatura do molde: A temperatura do molde deve ser controlada acima de 120°C (em alguns casos acima de 140°C) para garantir boa cristalinidade e qualidade de superfície.
Alta temperatura de fusão: A temperatura de fusão geralmente está entre 300–340°C, exigindo capacidade de aquecimento adequada do equipamento.
3. Resumo
O PPS GF30 PTFE é uma solução de material maduro projetada através de uma abordagem de modificação “três em um” para resolver o desafio de combinar resistência a altas temperaturas e alta resistência com autolubrificação e baixo atrito. Ele tem um desempenho excepcionalmente bom em condições adversas que envolvem exposição prolongada ao calor, carga mecânica e fricção.
30% Fibra de Vidro:Aumenta significativamente a resistência mecânica e a estabilidade dimensional do material, tornando-o mais rígido e durável.
Lubrificante PTFE:Esta é a chave para alcançar resistência ao desgaste. O PTFE forma uma película lubrificante dentro do material, reduzindo bastante o coeficiente de atrito, minimizando o desgaste do próprio material e das peças correspondentes e permitindo a autolubrificação.


