Language


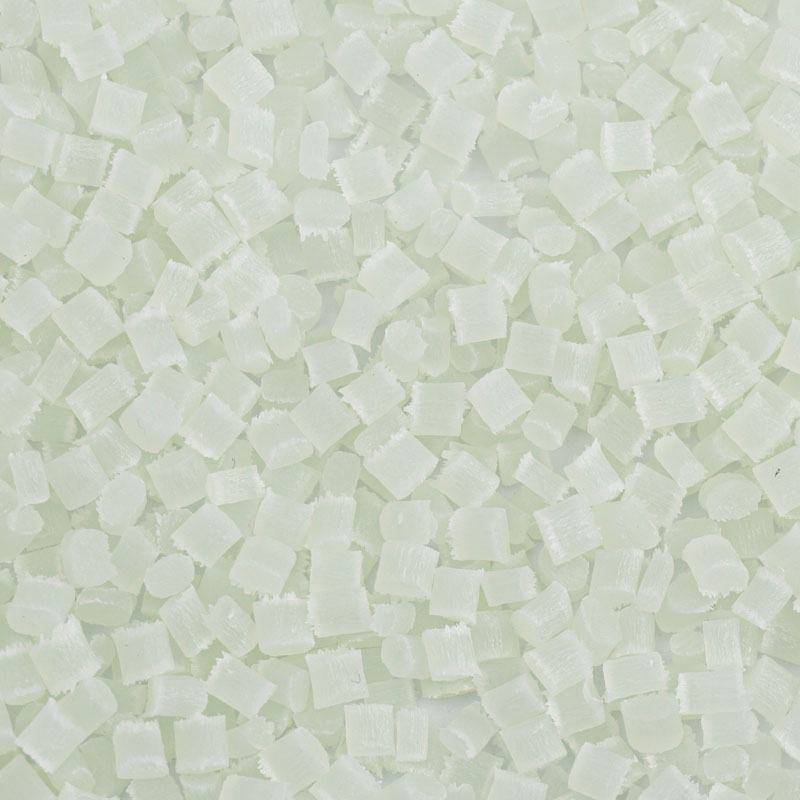
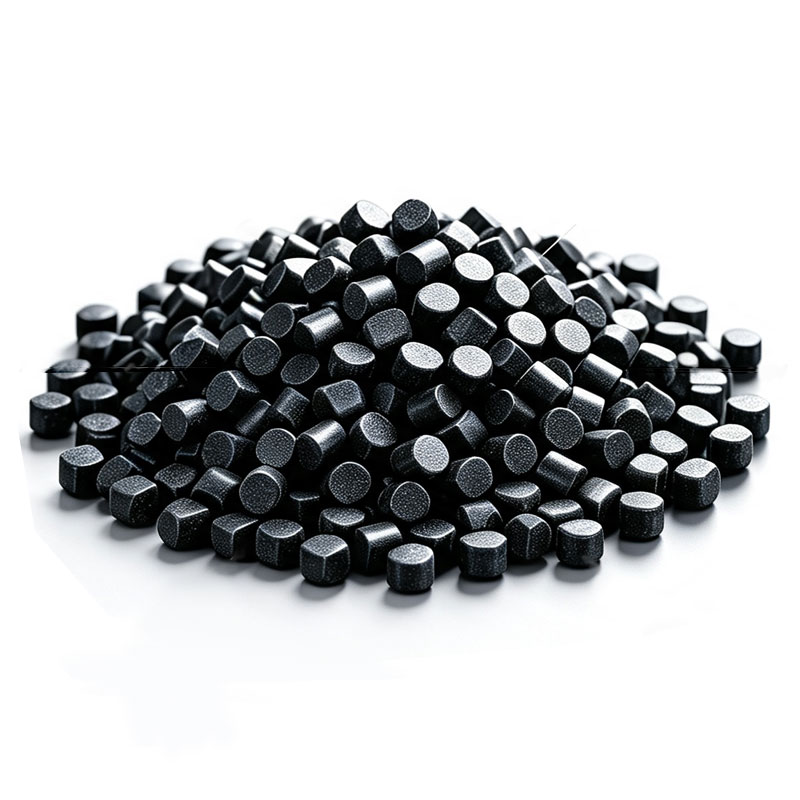
| Descrição do produto | ||||
| Identificação de Resina | 30% reforçado com fibra de vidro, termicamente estável, de alta rigidez, resistente a óleo, dimensionalmente estável e resistente a solda | |||
| Cor | Natural ou preto | |||
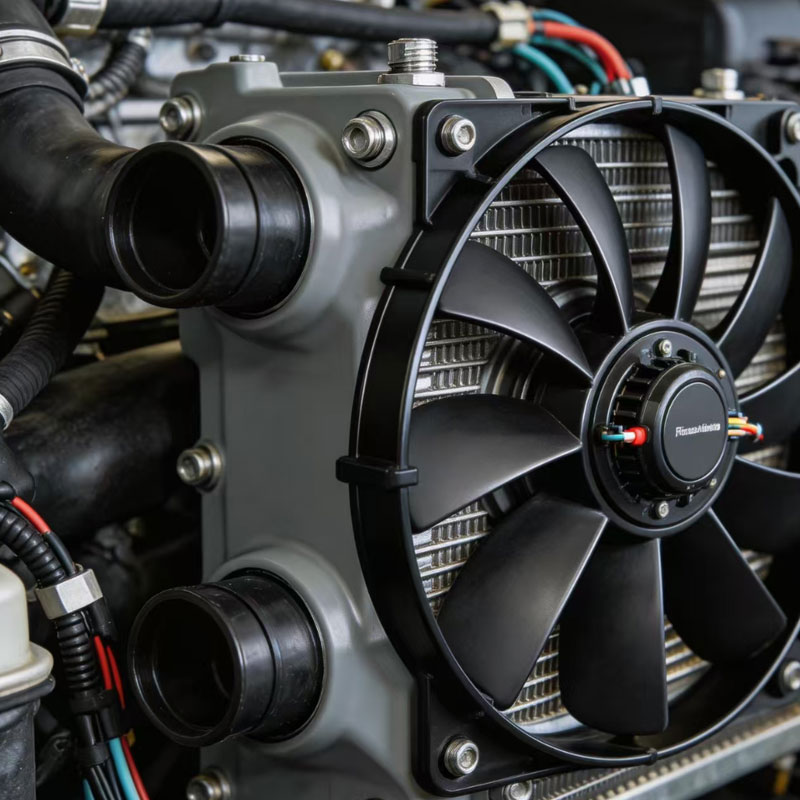
| Principais aplicações | Componentes elétricos, componentes de locomotivas, componentes automotivos, tanques de radiadores, sistemas de refrigeração automotiva | |||
| Método de processamento | Moldagem por injeção | |||
| Propriedades Típicas | Método de teste | Condição de teste | Valor | Unidade |
| Propriedades Físicas | ||||
| Densidade | DIN EN ISO1183 | 23℃ | 1.36 | g/cm³ |
| Taxa de fluxo de fusão | DIN EN ISO 1133 | 275℃/10kg | 33 | g/10min |
| Encolhimento | GB15585 | 0,2—0,4 | % | |
| Propriedades Mecânicas | ||||
| Resistência à tração | DIN EN ISO527 | 50 mm/min | 190 | MPa |
| Alongamento na ruptura | 3 | % | ||
| Resistência à Flexão | NEN ISO 178 | 2mm/min | 255 | MPa |
| Módulo Flexural | 9200 | MPa | ||
| Módulo de tração | EN ISO 527 | 2mm/min | 11000 | MPa |
| Resistência ao impacto com entalhe Izod | EN ISO 180 | 4mm,23℃ | 12.5 | KJ/m² |
| A viga cantilever não tem falta de resistência ao impacto | DIN EN ISO 180 | 4mm,23℃ | 70 | KJ/m² |
| Desempenho térmico | ||||
| Temperatura de deformação térmica | DIN EN ISO75 | 1,8 MPa, não recozido | 250 | ℃ |
| Temperatura de deformação térmica | DIN EN ISO 75 | 0,45 MPa, não recozido | 255 | ℃ |
| Temperatura de fusão | DIN EN ISO 3146 | DSC | 260 | ℃ |
| Propriedades retardadoras de chama | ||||
| Propriedades retardadoras de chama | UL94 | 0,75 mm | HB | |
| Propriedades retardadoras de chama | UL94 | 1,5mm | HB | |
| Propriedades retardadoras de chama | UL94 | 3mm | HB | |
| Índice de inflamabilidade brilhante | IEC60695-2-12 | 0,75 mm | 650 | ℃ |
| Índice de inflamabilidade brilhante | IEC60695-2-12 | 1,5mm | 650 | ℃ |
| Índice de inflamabilidade do fio incandescente | IEC60695-2-12 | 3mm | 750 | ℃ |
| Índice de inflamabilidade brilhante | IEC60695-2-13 | 0,75 mm | 650 | ℃ |
| Índice de inflamabilidade do fio incandescente | IEC60695-2-13 | 1,5mm | 650 | |
| Índice de inflamabilidade do fio incandescente | IEC60695-2-13 | 3mm | 750 | ℃ |
Notas:
(1) Os dados fornecidos são valores típicos e servem apenas como referência para os clientes. Não constituem garantia de padrões mínimos ou máximos de qualidade, nem servem de garantia para qualquer outro fim.
(2) O desempenho pode variar dependendo da cor.
Nota: Os dados e informações neste documento baseiam-se no nosso conhecimento e experiência atuais. Caso novos conhecimentos ou experiências sejam disponibilizados no futuro, reservamo-nos o direito de modificar as informações e dados deste documento sem aviso prévio. Como as condições de uso e as leis aplicáveis podem variar de acordo com o local e o horário, é responsabilidade do cliente determinar se os produtos e as informações sobre os produtos neste documento são adequados para seu uso e garantir que o local de trabalho e os métodos de manuseio dos produtos estejam em conformidade com as leis aplicáveis e outras regulamentações governamentais. A Lishu New Materials não assume nenhuma responsabilidade ou obrigação em relação às informações contidas neste documento e não oferece garantias. Todas as garantias implícitas relativas à comercialização dos produtos ou à sua adequação a uma finalidade específica são expressamente excluídas.
| Processo típico de moldagem por injeção | ||
| Secagem de Plástico | ||
| Tempo de secagem | 3~4h | |
| Temperatura de secagem | 120~140°C | |
| Equipamento de secagem | Secador de ar quente | |
| Tipo de secagem | Secagem contínua (processo de produção) | |
| Moldagem por injeção Process | ||
| Seção do bocal | 280~300℃ | |
| Seção de Plásticos | 290~310℃ | |
| Seção de transporte | 270~290°C | |
| Temperatura máxima de injeção | 330°C | |
| Pressão de injeção | 60~120MPa | |
| Velocidade de injeção | 30~75mm/s | |
| Velocidade de pressão de plastificação | Pressão: 65–100 MPa; Velocidade: 60–85 mm/s | |
| Contrapressão de plastificação | 10~40MPa | |
| Temperatura recomendada do molde | 80~120°C | |
Nota: O processo de moldagem por injeção descrito acima pode variar dependendo de fatores como formato do produto, design do molde e especificações da máquina de moldagem por injeção; ajustes específicos devem ser feitos com base nas condições reais.