
 Language


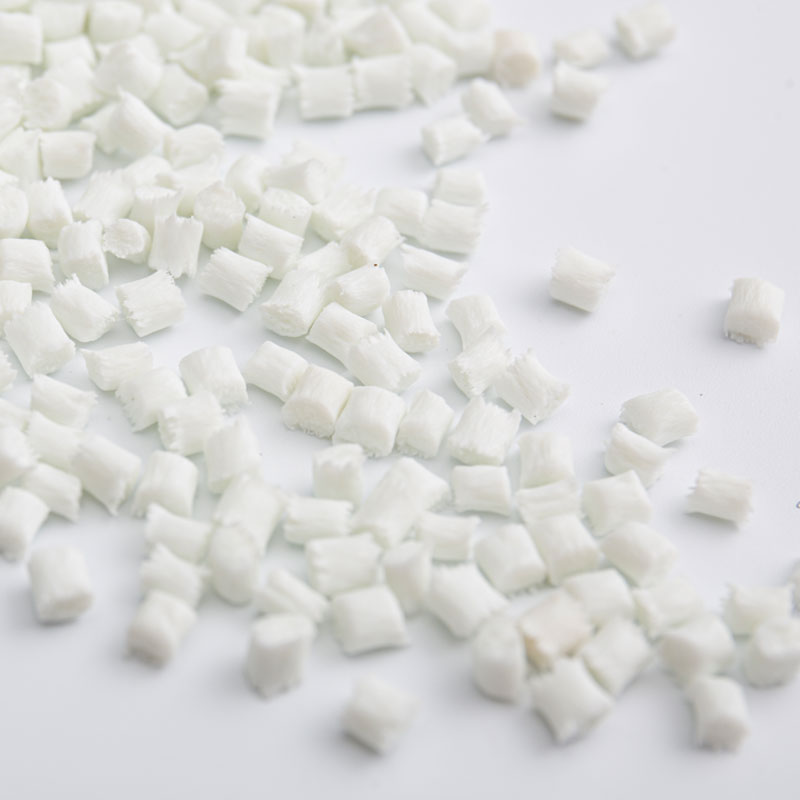
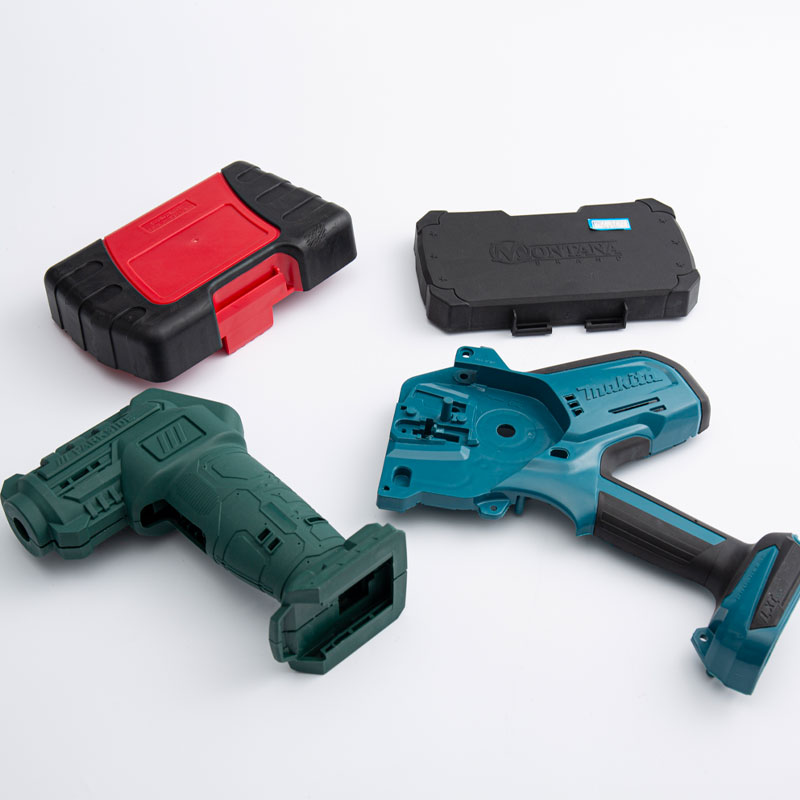
| Descrição do produto PA6 GF10~GF50 VO retardador de chama sem halogênio | ||||||||
| Identificação de Resina | Retardante de chama reforçado/sem halogênio VO | |||||||
| Cor | Personalizado | |||||||
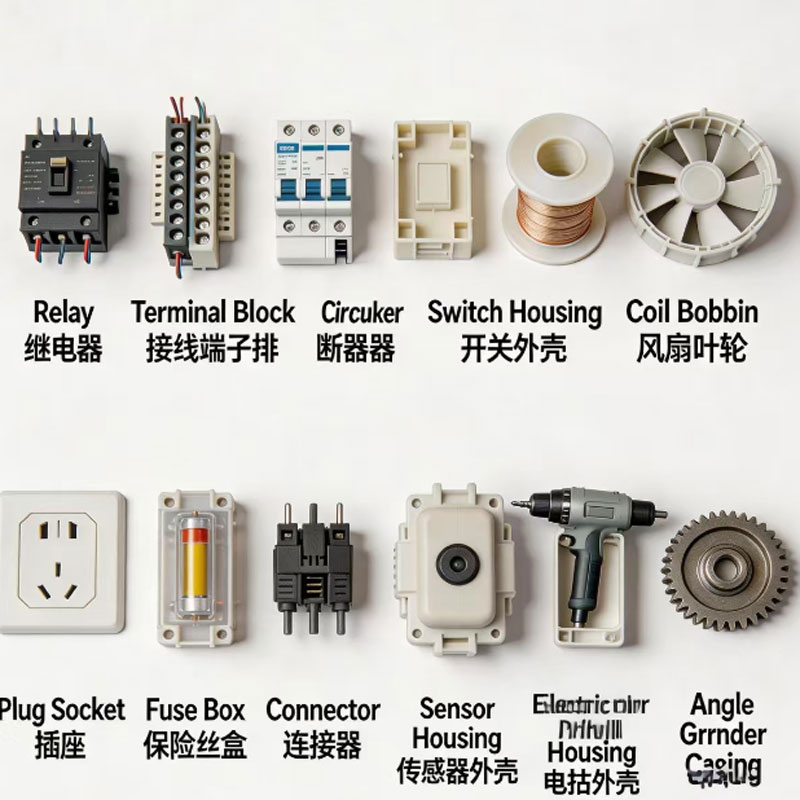
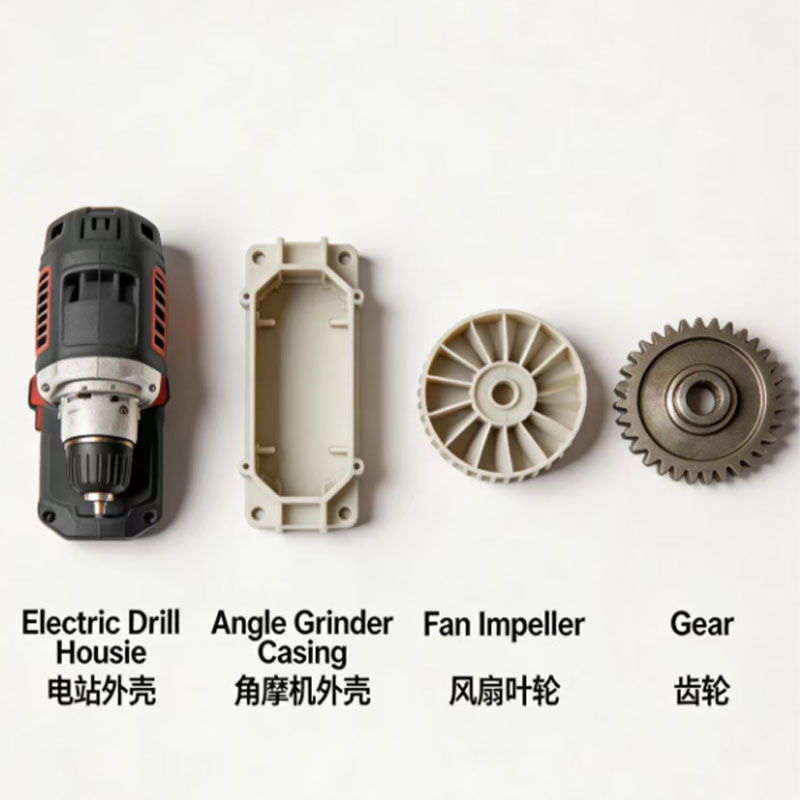
| Principais aplicações | Peças elétricas e eletrônicas, componentes de eletrodomésticos, eletrônicos automotivos, etc. | |||||||
| Método de processamento | Moldagem por injeção | |||||||
| Propriedades Típicas | Método de teste | Condição de teste | Valor GF10 | Valor GF20 | Valor GF30 | Valor GF40 | Valor GF50 | Unidade |
| Propriedades Físicas | ||||||||
| Densidade | DIN EN ISO 1183 | 23℃ | 1.25 | 1.32 | 1.42 | 1.54 | 1.68 | g/cm³ |
| Propriedades Mecânicas | ||||||||
| Resistência à tração | DIN EN ISO 527 | 50 mm/min | 85 | 90 | 146 | 180 | 180 | MPa |
| Alongamento na ruptura | 2.5 | 2.5 | 3 | 2.5 | 2.5 | % | ||
| Resistência à Flexão | DIN EN ISO 178 | 2mm/min | 131 | 135 | 206 | 270 | 324 | MPa |
| Módulo Flexural | 3510 | 4860 | 9000 | 9900 | 12600 | MPa | ||
| Módulo de tração | DIN EN ISO 527 | 5 mm/min | 5900 | 7000 | 9300 | 13000 | 15500 | MPa |
| Resistência ao impacto com entalhe lzod | DIN EN ISO 180 | 4mm,23℃ | 5.0 | 6.0 | 10.0 | 12.0 | 8.0 | KJ/M2 |
| A viga cantilever não tem falta de resistência ao impacto | DIN EN ISO 180 | 4mm,23℃ | 35 | 40 | 50 | 70 | 45 | KJ/M2 |
| Desempenho térmico | ||||||||
| Temperatura de deformação térmica | DIN EN ISO 75 | 1,8 MPa | 190 | 205 | 205 | 209 | 240 | ℃ |
| Retardador de chama | ||||||||
| Inflamabilidade | UL94 | 0,75 mm | V0 | V0 | V0 | V0 | V0 | Classee |
| Inflamabilidade | UL94 | 1,5mm | V0 | V0 | V0 | V0 | V0 | Classee |
| Nota: Este parâmetro refere-se aos dados médios do laboratório, apenas para uso como referência e não como padrão do produto. Portanto, os usuários devem obter ou confirmar a confiabilidade dos dados do fabricante ou comprador antes de utilizar este produto. | ||||||||
| Processo típico de moldagem por injeção | |
| Secagem de Plástico | |
| Tempo de secagem | 2~4 horas |
| Temperatura de secagem | 70~80℃ |
| Equipamento de secagem | Secador de ar quente |
| Tipo de secagem | Secagem contínua |
| Moldagem por injeção Process | |
| Seção do bocal | 250~260°C |
| Seção de Plásticos | 260~275℃ |
| Seção de transporte | 270~290°C |
| Injeção Máxima Temperatura | 290°C |
| Molde Recomendado Temperatura | 60~90°C |
| Nota: O processo de moldagem por injeção acima deve ser diferente de acordo com a forma do produto, design do molde e especificações da máquina de moldagem por injeção e outras condições; o específico deve ser ajustado de acordo com o real situação. | |


