Language


| Descrição do produto | |
| Identificação de Resina | O tecido apresenta maciez, boa flexibilidade e efeito fosco aveludado, com acabamento imitando flocado |
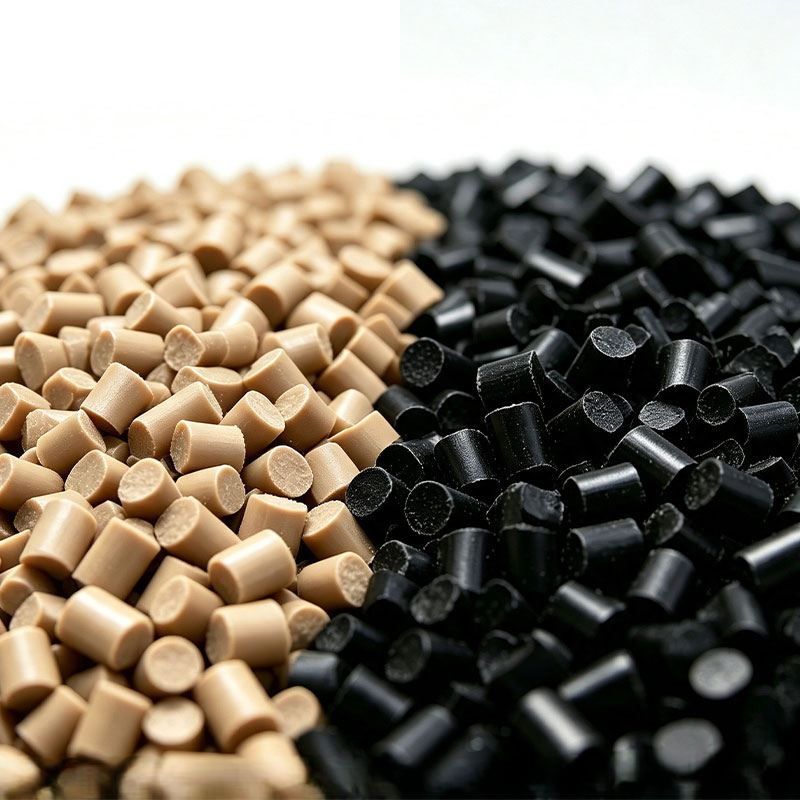
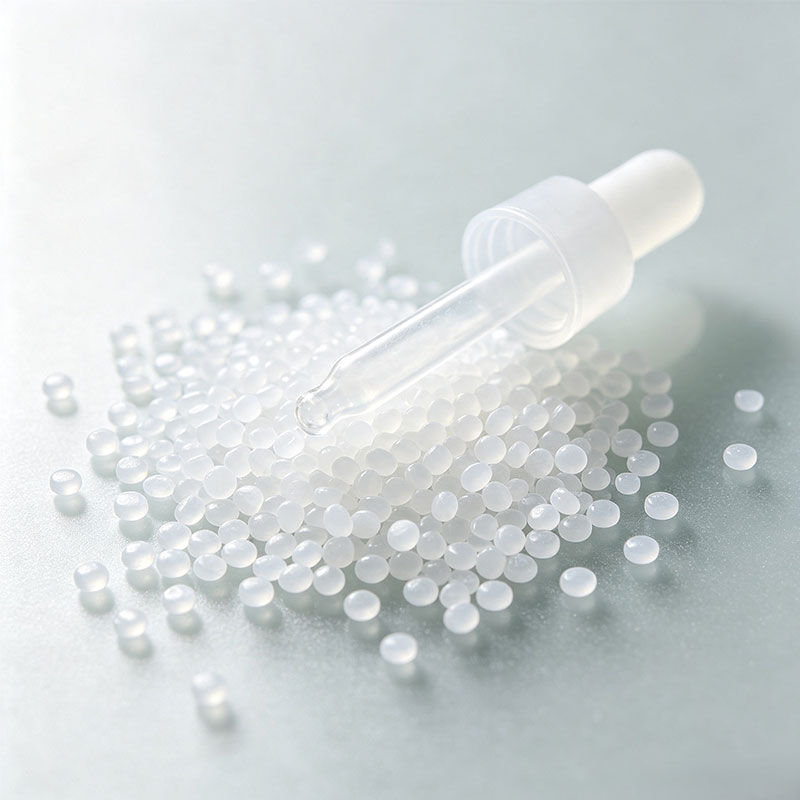
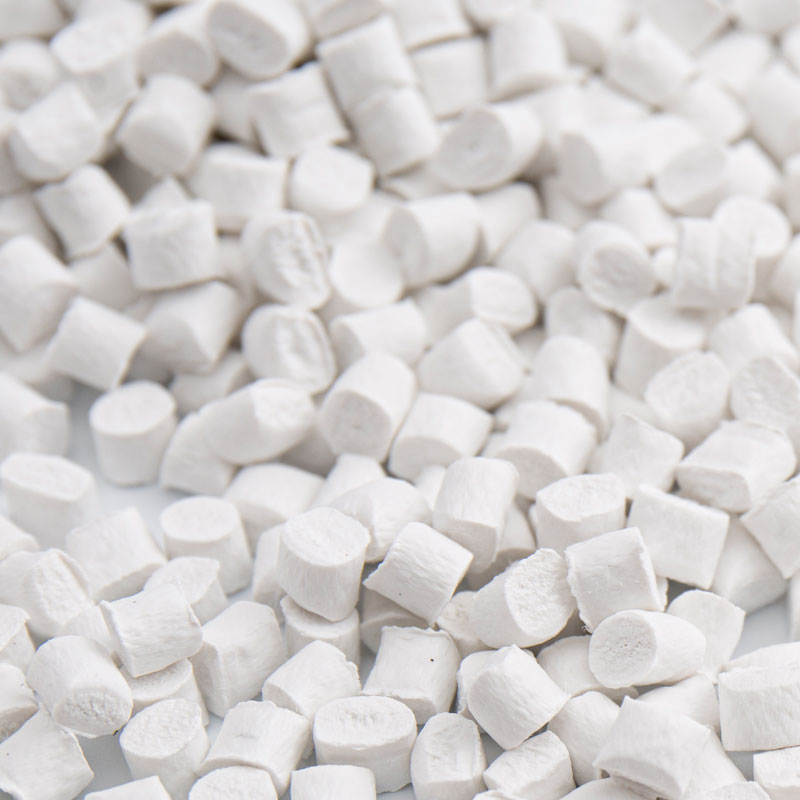
| Cor | semitransparente |
| Principais aplicações | A empresa é especializada na produção de embalagens para produtos cosméticos, eletrodomésticos e itens de higiene pessoal, além de soluções de embalagens flexíveis. |
| Método de processamento | moldagem por sopro de extrusão / moldagem por injeção |
| Propriedades Típicas | Método de teste | Condição de teste | Valor | Unidade |
| Propriedades Físicas | ||||
| Densidade | DIN EN ISO 1183 | 23℃ | 0.93 | g/cm³ |
| Taxa de fluxo de fusão | DIN EN ISO 1133 | 230℃/10kg | 45 | g/10min |
| Encolhimento | GB 15585 | 1.4-1.7 | % | |
| Propriedades Mecânicas | ||||
| Resistência à tração | DIN EN ISO 527 | 50 mm/min | 12 | MPa |
| Alongamento na ruptura | 600 | % | ||
| Resistência à Flexão | DIN EN ISO 178 | 2mm/min | 7 | MPa |
| Módulo Flexural | 330 | MPa | ||
| Módulo de tração | ISO 527 | 50 mm/min | 360 | MPa |
| Resistência ao impacto com entalhe Izod | DIN EN ISO 180 | 4mm,23℃ | 65 | KJ/m² |
| Resistência ao impacto com entalhe Izod | DIN EN ISO 180 | 4mm,-30℃ | Observação | KJ/m² |
| Desempenho térmico | ||||
| Temperatura de deformação térmica | DIN EN ISO 75 | 0,45 MPa | 50 | ℃ |
| Vika suaviza | ISO 306 | 50°C/hora 10N | 78 | ℃ |
| Temperatura de fusão | ISO11357 | 163 | ℃ | |
Nota: (1) Os dados são um valor típico, que serve apenas como referência para uso do cliente, não sendo utilizado como garantia do menor ou maior valor do índice de qualidade ou qualquer outra finalidade. (2) Diferentes propriedades de cores podem ser diferentes.
Nota: Os dados e informações neste texto baseiam-se em nosso conhecimento e experiência atuais. Caso haja novos entendimentos e experiências no futuro, não está excluída a possibilidade de fazer alterações nas informações e dados deste texto sem aviso prévio. Como as condições de uso e as leis aplicáveis podem variar de local para local, é responsabilidade do Cliente determinar se os produtos e as informações sobre os produtos neste texto são apropriados para o Cliente e garantir que suas instalações e maneira de manusear os Produtos estejam em conformidade com as leis aplicáveis e outras regulamentações governamentais. A Resu Technology não assume nenhuma responsabilidade pelas informações contidas neste texto, nem fornece qualquer garantia. Todas as garantias implícitas neste texto relativas à comercialização do produto ou à adequação a uma finalidade específica são expressamente excluídas.
| Processo típico de moldagem por injeção | |
| Secagem de Plástico | |
| Tempo de secagem | 2~4h |
| Temperatura de secagem | 40~60℃ |
| Equipamento de secagem | Secador de ar quente |
| Tipo de secagem | Secagem Contínua (Processo de Produção) |
| Processo de moldagem por injeção | |
| Seção do bocal | 210~240°C |
| Seção de Plásticos | 200~250°C |
| Seção de transporte | 180~220°C |
| Temperatura máxima de injeção | 280ºC |
| Pressão de injeção | 40~120MPa |
| Velocidade de injeção | 30 ~ 75 mm/s |
| Velocidade de pressão de plastificação | 65~100MPa,60-85 mm/s |
| Contrapressão de plastificação | 10~40MPa |
| Temperatura de Molde Recomendada | 30~50℃ |
Declaração: O processo de moldagem por injeção acima deve ser diferente de acordo com a forma do produto, design do molde e especificações da máquina de moldagem por injeção e outras condições, e deve ser ajustado de acordo com a situação real.